 EN


Egy rutin hőmérséklet-emelési teszt során egy 2000 A-es kapcsolótábla meghibásodott, mert a fő gyűjtősíne 112 K-vel a környezeti érték fölé emelkedett – 7 K-vel a határérték ...
View More +
 +86-180 3625 3000

Gyártási útmutató a gyűjtősínhez: folyamatlépések, anyagok és minőségellenőrzés
15 órakor. az év legmelegebb délutánján egy 4000 A-es kapcsolótábla egy tengerparti üzemben harmadszor kapcsol ki azon a héten. A kialakítás jó volt, és a megszakítót jól tesztelték. Az igazi bűnös: egy csavarkötés egy főrúdon, amelyet kilyukasztottak, megemelkedett sorjával hagyták, és amúgy is lenyomták. A sorja betemette az érintkezési terület nagy részét, az ellenállás felfelé kúszott, és minden napi hőciklus közelebb tolta a kötést a meghibásodáshoz.
Ez a történet az egész iparágban megismétlődik, mert gyűjtősín gyártás – vágás, lyukasztás, hajlítás, bevonat, szigetelés és tesztelés – ez az a hely, ahol a szilárd elektromos tervezés vagy fennmarad, vagy csendben szétesik. A következtetés az első: az anyagválasztás és a kötés minősége sokkal jobban meghatározza a gyűjtősínrendszer élettartamát, mint bármi, ami az adattáblán olvasható. Az alábbi áttekintés leírja a maggyártás lépéseit, a réz kontra alumínium döntést, a csősínek szigetelésének módját, a tényleges terepi teljesítményt előrejelző teszteket, és azt, hogy a vevőknek mit kell ellenőrizniük a beszerzési megrendelés aláírása előtt.
Mit takar valójában a gyűjtősín-gyártás
A gyártás a nyers vezetőanyagot – jellemzően elektrolitikus rézrudat vagy extrudált alumíniumötvözet csövet – kész, beszerelésre kész áramhordozókká alakítja. Három teljesen különböző munkafolyamatot ölel fel:
- Lapos rúd gyártás: négyszögletes rúd vágása, lyukasztása, hajlítása és bevonása kapcsolótáblákhoz, panellapokhoz és elosztóegységekhez.
- Csősín gyártás: merev alumínium- vagy rézcsövek hosszra vágása, végszerelvények és toldások hegesztése, valamint oszlopszigetelők és rögzítőkonzolok felszerelése – a szabvány a nagyfeszültségű alállomásokon, ahol a cső átnyúlik az acélszerkezetek között.
- Busway összeszerelés: szigetelt vezetékek elhelyezése kompakt házban a közép- és kisfeszültségű elosztáshoz, beleértve a nagy sűrűségű rendszereket kereskedelmi és ipari épületekhez.
A lépések átfedésben vannak, de a tűrések, a szerszámok és a hibamódok nem. A kiváló panelrudakat gyártó üzlet nem jogosult automatikusan az alállomás csöveinek hegesztésére vagy vákuumban öntött szigetelésre, ezért minden képesség külön vizsgálatot érdemel a beszállítók értékelésekor.
Az alapvető gyártási lépések sorrendben
Terméktípustól függetlenül a fegyelmezett üzletek ugyanazt a hat szakaszból álló sorrendet követik:
- Anyagválasztás és előkészítés — ellenőrizze az ötvözet minőségét és edzettségét a malom tanúsítványai alapján, majd a vágás megkezdése előtt kiegyenesítse és tisztítsa meg az alapanyagot.
- Vágás és méretezés - nyírás, fűrész vagy CNC-vágás négyzet alakú felülettel; azok az arcok később az ízületi felület részévé válnak.
- Lyukasztás és fúrás — A CNC lyukasztás általában ±0,1–0,2 mm-en belül tartja a furatok helyzetét, és a furatok elhelyezése közvetlenül meghatározza, hogy az egyes csavarkötések mekkora érintkezési felületet kapnak.
- Hajlítás és alakítás — a belső hajlítási sugárnak legalább egyenlőnek kell lennie a réz rúdvastagságával; Az alumínium nagyobb sugarakat és a szemcseirányra való odafigyelést igényel, vagy a külső felület megreped.
- Felületkezelés — zsírtalanítsa és oxidálja, bádogozza vagy ezüstlemezze az illesztési területeket, vagy alkalmazzon teljes szigetelést a nagyobb feszültségű termékeken.
- Ellenőrzés és tesztelés — méretellenőrzések, furatmérők, bevonat tapadási mintavételezés és elektromos vizsgálat a szigetelt termékeken a szállítás előtt.
A felület kiválasztása megérdemli a saját döntését, mert a költségeket az ízületi stabilitással szembeállítja:
| Kezelés | Mit nyújt | Tipikus használat | Vigyázat |
|---|---|---|---|
| Csupasz (tisztított, oxidált) | A legalacsonyabb költség; nagy szorítónyomásra támaszkodik | Száraz beltéri kapcsolóberendezés | Az oxidáció idővel növeli az ízületi ellenállást |
| Ónozás | Lassítja az oxidációt; elnéző a csavarkötésekért | Általános áramelosztás, párás beltéri telephelyek | Lágyabb felület; szabályozza a nyomatékot és elkerülje a túlnyomást |
| Ezüst bevonat | A legkisebb érintkezési ellenállás; elviseli a magasabb hőmérsékletet | Erős áramú kötések, gyakori terhelési ciklusok | Magasabb költség; a karcolások feltárják az alapfémet |
| Epoxigyanta öntés | Teljes dielektromos réteg; kompakt elrendezést tesz lehetővé | 35 kV osztályú csősínek | Az üresedés szabályozása és a kikeményedés minősége kritikus |
A hajlítás generálja a legtöbb utómunkát a tipikus gyártás során. A túl szorosan meghajlított rúd, vagy a gördülő szemcsén át, hibátlannak tűnhet, és még mindig tartalmazhat mikrorepedéseket, amelyek több évtizedes hőciklus alatt nőnek. A sugár- és szemcseméret-követelményeket a rajzra írja be, ne a kezelő memóriájába.
Réz vagy alumínium? A gyártás következményei
A térfogati vezetőképesség tekintetében a réz nyer: körülbelül 100% IACS, szemben az alumínium körülbelül 61%-ával. De a réz körülbelül 3,3-szor sűrűbb is, és ez teljesen megváltoztatja az aritmetikát. Ugyanennek az áramnak az elvezetéséhez egy alumínium rúdnak nagyjából 1,6-szor nagyobb keresztmetszetre van szüksége – ennek ellenére súlya közel fele akkora, és szállított amperenként kevesebbe kerül.
Elektromos vezetőképesség térfogat szerint (% IACS)
Az alumínium körülbelül 61%-kal vezet, valamint a réz térfogata, de súlya ~70%-kal kisebb – ez az oka annak, hogy dominál a hosszú fesztávú csőrendszereknél.
A súly megmagyarázza, hogy az alállomások merev csősínekjei szinte mindig alumíniumötvözetből készülnek: a hosszú fesztávon minden plusz kilogramm nagyobb támasztékba, alapozásba és beépítési költségbe szorul. A magnézium-alumínium kompozíciók növelik a hosszú kültéri fesztávok és a rövidzárlati erők által megkövetelt szilárdságot.
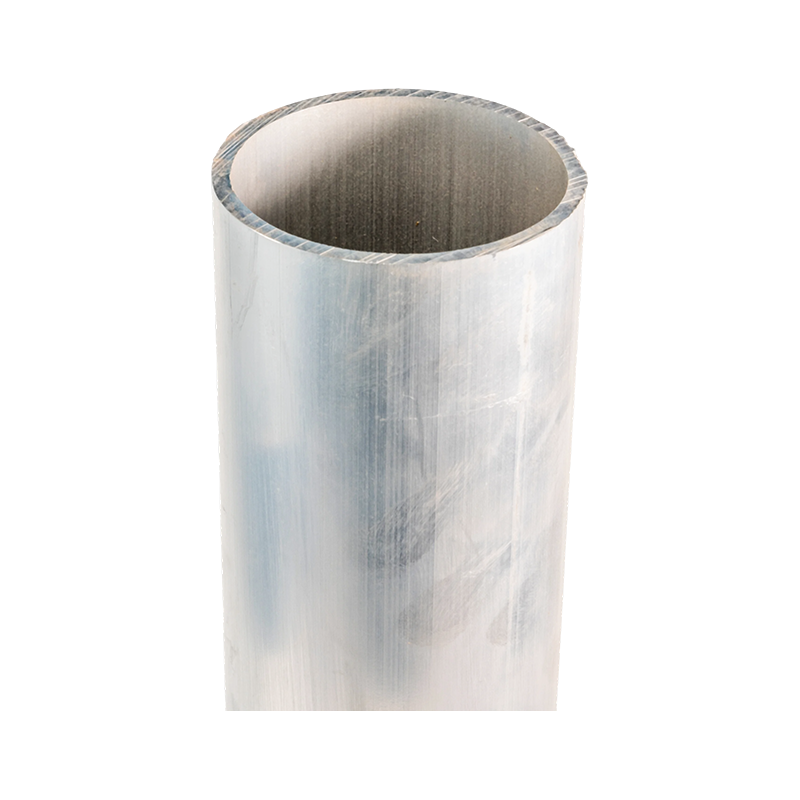 Ultra-nagy feszültségű magnézium-alumínium ötvözet csősín A 6063G, LF21Y, 6R05 és 2A14 ötvözetekben kapható 220 kV-tól 1000 kV-ig terjedő rendszerekhez ez a varrat nélküli csővezeték ötvözi a könnyű súlyt és az ötvözet szilárdságát, amelyet a hosszú kültéri alállomások és a rövidzárlati erők igényelnek. Termék megtekintése →
A gyártás az anyagot követi. Az alumínium a tisztítás után perceken belül újraoxidálódik, ezért az illesztési felületeket azonnal deoxidálni kell és össze kell szerelni. A hajlítás utáni visszaugrás nagyobb, a hajlítási sugarak nagyobbak, és a hegesztéshez az adott ötvözethez megfelelő eljárásokra van szükség – az általános rézműhelyi szokások gyengén továbbadnak.
Szigetelés: ahol a csősínek védelmet élveznek
A közép- és nagyfeszültségű csősíneken a csupasz vezető csak a fele a terméknek. A szigetelőrendszer beállítja a kúszási távolságokat, a fázishézagokat, a részleges kisülési viselkedést és azt, hogy milyen kompakt lehet a telepítés. A fő útvonalak hőre zsugorodó hüvelyek az alap végén; extrudált EPDM vagy szilikongumi; PTFE magas hőmérsékletű és kémiailag agresszív környezetekhez; és epoxigyanta öntvény magasabb feszültségosztályokhoz.
Az öntés az, ahol a gyártási fegyelem a legvilágosabban megmutatkozik. A vákuumöntés során a levegőt és az illékony anyagokat kivonják a gyanta kikeményedése előtt, így nem maradnak üregek a vetőmag részleges kiürítéséhez. Az ilyen vezérlés nélküli szigetelt rúd átmegy a gyári ellenállási teszten, és még mindig idő előtt elöregszik a használat során – az egyik oka annak, hogy a 35 kV-os termékeket rutinszerűen ellenőrzik részleges kisülési méréssel.
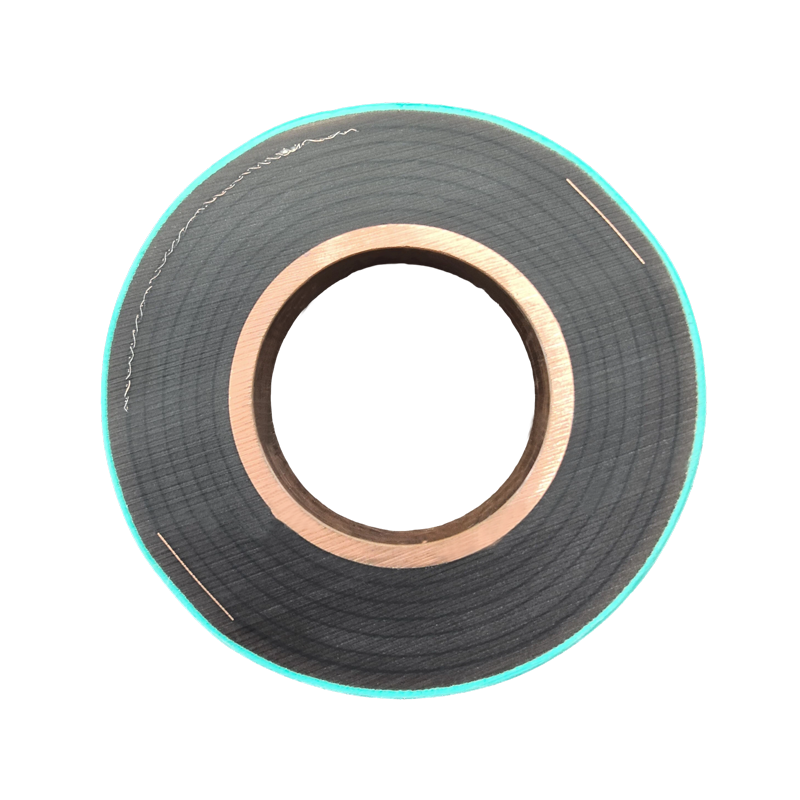 Epoxigyanta öntvény cső alakú buszrúd Az oxigénmentes rézből egyetlen varrat nélküli vákuumöntvényben ez a lángálló, 35 kV-os osztályú rúd kiküszöböli a szigetelési felületeket és üregeket, támogatja a részleges kisülési árnyékolást és a 30 évet meghaladó élettartamot. Termék megtekintése →
Minőségellenőrzés, amely előrejelzi a terepi teljesítményt
Három tesztcsalád választja el a szigorú gyártót az optimista gyártótól:
- Hőmérséklet-emelkedés vizsgálata. Az IEC 61439-1 szerint egy szerelvény névleges áramerősséggel működik, amíg a hőmérséklet nem stabilizálódik, a csupasz rézsínek pedig 105 K-re korlátozódnak a környezeti érték fölé. Mivel a rezisztív kötésekben a melegítés nagyjából az áram négyzetével skálázódik, névleges terhelés mellett még szerény extra kötési ellenállás is gyorsan megjelenik.
- Hézagok és burkolatok ellenőrzése. A furathelyzet-mérők, a nyomatékellenőrzés és a bevonat tapadási mintavételezése felfogja azokat a hibákat, amelyek később forró pontokká válnak.
- Szigetelési vizsgálatok. Teljesítmény-frekvencia-ellenállás plusz részleges kisülési mérés, különösen öntött és extrudált rendszereknél.
Hőmérséklet-emelkedés vs. terhelési áram (rezisztív modell)
A skála emelkedése az áram négyzetével: a névleges terhelés 125%-ánál ugyanaz az ízületi fizika nagyjából 56%-kal több fűtést produkál.
Gyakori hibák és az üzletek korán észlelése
A gyűjtősíngyártásban a legtöbb utómunkálat az ismétlődő okok rövid listájára vezethető vissza. Az alábbi arányok inkább szemléltető jellegűek, mint statisztikai jellegűek, de a tapasztalt termelési vezetők felismerik a diagram alakját:
A gyártás átdolgozásának tipikus mozgatórugói (szemléltető)
Sorja és éles élek – 30% Hajlítási repedések - 25% Furat eltolás - 20% Bevonathibák – 15% Szigetelési üregek – 10%
- Sorja és éles élek vágás vagy lyukasztás után – úgy javítható, hogy a sorjázás kötelező, aláírt lépés, nem pedig opcionális.
- Hajlítás után repedések — megakadályozzák a minimális hajlítási sugarak betartásával és a gördülő szemcsékkel szembeni hajlítással, ahol a kialakítás lehetővé teszi.
- Furat eltolódása — kézi elrendezés helyett CNC lyukasztással és go/no-go műszerekkel vezérelhető.
- Plating delamináció — a tapadási mintavétel minden tételnél megfogott, nem csak az első cikknél.
- Szigetelési üregek — vákuumöntéssel és rutin részleges kisülési szűréssel kiküszöbölhető.
Amit a vásárlóknak ellenőrizniük kell rendelés előtt
A gyártó értékelésekor cserélje fel az általános kérdéseket konkrétakra:
- Tudnak-e szállítani malom tanúsítványokat, amelyek minden tételt a megadott ötvözetminőséghez és temperációhoz kötnek?
- A vágást, lyukasztást, hajlítást, hegesztést és szigetelést házon belül végzik, vagy alvállalkozásba adják ismeretlen harmadik felekkel?
- Csőalakú termékek esetében: mely hegesztési eljárások és illesztési tervek minősülnek minősítettnek, és mutathatnak-e vizsgálati jegyzőkönyveket?
- Szigetelt termékek esetében: az öntést vákuumban végzik-e, és végeznek-e rutin részleges kisülési teszteket?
- Milyen tűréshatárokat követnek el a furatok helyzetében, az egyenességben és a kész hosszban – írásban?
A szigetelés kiválasztása ugyanabba a beszélgetésbe tartozik. A PTFE stabilan megállja a helyét magas hőmérsékleten és kémiailag agresszív környezetben is, ahol a gumirendszerek gyorsabban öregszenek, míg a vákuumöntött epoxi megfelel a nagyfeszültségű osztályoknak és a kompakt alállomásoknak.
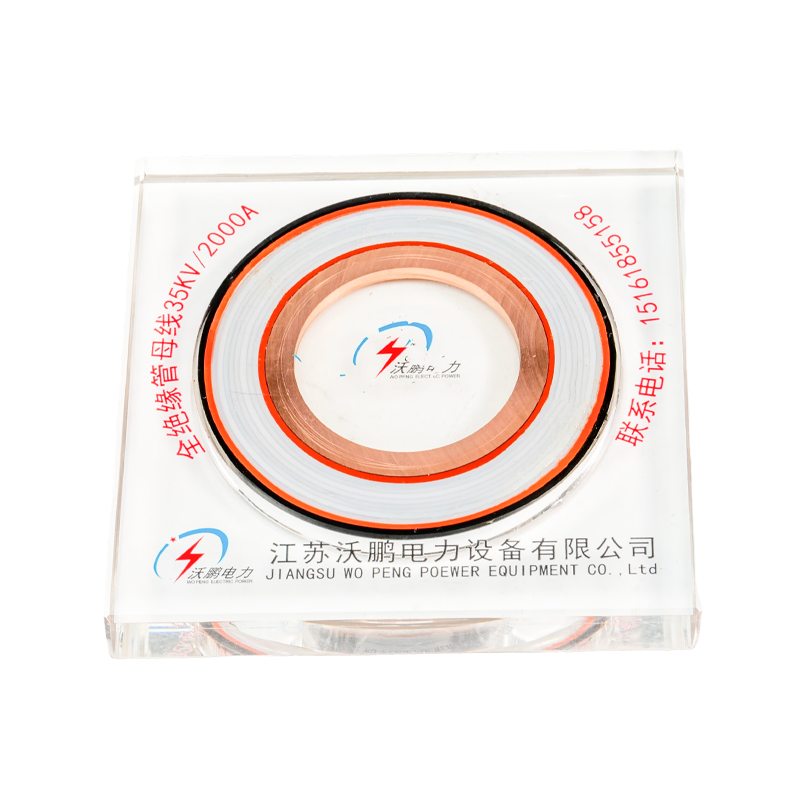 PTFE cső alakú buszrúd A PTFE fólia tekercselésével, több kapacitív képernyővel és -60°C és 250°C közötti működési tartományával, valamint IP68-as védelemmel ez a szigetelt rúd alkalmas magas hőmérsékletű, kémiailag agresszív és kompakt alállomási telepítésekhez. Termék megtekintése →
A kiválasztási logika a vezetéktípusok között ismétlődik. A specifikációk zárolása előtt érdemes elolvasni egy erre a célra szolgáló áttekintést hogyan válasszuk ki a megfelelő alumíniumötvözet csősínt , majd a követelmények rövid listáját adja át a gyártónak, nem pedig fordítva.
Gyakran Ismételt Kérdések
Milyen toleranciát tud reálisan tartani egy gyártó a lyukhelyzetekben?
A CNC lyukasztás általában ±0,1–0,2 mm-t tart a furatok középpontjában; a beírt vonalakból történő kézi fúrás ±0,5 mm-re vagy még rosszabbra sodródhat. A csavarkötéseknél az illeszkedő rudak összhangja fontosabb, mint az abszolút szám, ezért kérdezze meg, hogyan szereli össze a bolt az illeszkedő részeket.
Az alumínium gyűjtősín mindenhol helyettesítheti a rezet?
Nem. Az alumínium nyeri a súlyt és az amperenkénti költséget nyitott futásoknál és hosszú fesztávoknál, de a réznek még mindig van értelme ott, ahol szűk a hely, sok az illesztés, vagy a környező infrastruktúra réz. Az alumínium-réz kapcsolatokhoz tudatos átmenet tervezésre és hardverre van szükség.
Miben különbözik a csősínek gyártása a lapos rudak gyártásától?
A cső extrudálást vagy húzást, négyzet alakú vágást, kötések és végszerelvények hegesztését, valamint mechanikai tervezést biztosít a fesztávterheléshez és a rövidzárlati erőkhöz. Az oszlopszigetelők és a rögzítőkonzolok a rendszer részét képezik, nem az utólag felcsavarozott tartozékok.
Mit kell tartalmaznia egy gyártási árajánlatnak?
Minimum: ötvözet és hőkezelés, mérettűrések, szigetelési osztály és eljárás, a szállítmányhoz mellékelt vizsgálati jegyzőkönyvek és a hosszú merev szakaszokhoz tervezett csomagolás. Ha a szállító habozik írásba foglalni ezeket, kezelje adatként. Az Ön feszültségéhez, fesztávjához és környezetéhez igazodó csőrendszerű gyűjtősínrendszerhez ezt megteheti kérjen specifikáció felülvizsgálatát és hasonlítsa össze a válaszokat egymás mellett.
Hírek
-
-
15 órakor. az év legmelegebb délutánján egy 4000 A-es kapcsolótábla egy tengerparti üzemben harmadszor kapcsol ki azon a héten. A kialakítás jó volt, és a megszakítót jól...
View More + -
Kérdezzen meg két katalógust, hogy egy 100 × 10 mm-es alumíniumrúd mit bír el, és két különböző választ kaphat – az egyiktől 800 A, a másiktól 965 A. Mindkettőnek igaza lehet...
View More + -
Az apacitás kérdése egyben hőmérsékleti kérdés is Egy 100 x 10 mm-es réz gyűjtősín biztonságos választásnak tűnhet egy 1000 A-es kapcsolótáblához mindaddig, amíg...
View More + -
A gyűjtősín-szigetelők ritkán kapnak figyelmet a rutinszerű működés során, egészen addig, amíg egy villanófény le nem bontja a kapcsolóberendezés egy részét, vagy egy repedt ...
View More +


Mobil
KATEGÓRIA
Termékek
Lépjen kapcsolatba velünk
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 No. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, Jiangsu tartomány, Kína
Szerzői jog © Jiangsu Wopeng Power Technology Co., Ltd.
Minden jog fenntartva.
 Egyedi szigetelt buszsín gyártó
Csősínrendszer-gyár